В статье «За что не любят PIN-шину» я рассказывал, как нужно резать металл — ножницами по металлу впритык к пинам, а пластиковый кожух — ножницами для пластиковых труб. Ножовка и болгарка для этой операции — крайне непрофессиональны: много шума и пыли, а заусенцы потом приходится доводить напильником.

Инструменты для резки PIN шины. Обратите внимание на кусочки внизу. Какой из них правильный, а какой — нет?
Подписчик Андрей Камышенко написал целую статью, в которой он рассказывает, как действительно профессионально резать металл при электромонтажных работах. Далее — его статья:
Для тонкой гребёнки совет точный — кабелерез или ножницы по металлу тут идеальны. Но в щитовой есть сплошная медная шина, стальная DIN-рейка и перфорированный лоток, которые ножницами уже не взять. Разберём, чем их резать и что делать с торцом.
Содержание статьи:
Что именно режем
· Медная шина. По ГОСТ 434-78 толщина шин от 4 до 30 мм, ширина от 16 до 120 мм. Медь мягкая и вязкая, стружка налипает на зубья.
· DIN-рейка. Холоднокатаная сталь с цинковым или хроматным покрытием, профили 35×7,5 и 35×15 мм по IEC/ГОСТ IEC 60715. В каталогах типичная толщина — 1 мм для 35×7,5 и 1,5 мм для 35×15.
· Кабельный лоток. Оцинкованная перфорированная сталь, в прайсах производителей толщина 0,6–1,5 мм. Тонкие борта легко мнутся.
Ножовка: шаг полотна под толщину
Ручные полотна выпускают с шагом от 14 до 32 зубьев на дюйм (TPI). Главное правило: в резе одновременно должно быть не меньше трёх зубьев. Иначе зуб цепляется за кромку, полотно дёргает, зубья выкрашиваются.
Шаг в миллиметрах равен 25,4 / TPI: у 32 TPI около 0,8 мм, у 24 — 1,06 мм, у 18 — 1,4 мм, у 14 — 1,8 мм. Отсюда выводы:
· Шину зажмите в тисках на ребро, чтобы полотно шло поперёк толщины. На шине 4 мм три зуба в резе даёт только 24 TPI. От 6 мм хватит и 14 TPI. Для меди берите самый крупный шаг, при котором правило трёх зубьев ещё выполняется: мелкие впадины быстро забиваются вязкой стружкой.
· DIN-рейку и лоток режьте полотном 32 TPI. Даже оно на стенке 1 мм даёт один-два зуба, поэтому ведите полотно под пологим углом: так длина контакта растёт, и в резе оказывается больше зубьев. Давите слабо, режьте полным ходом.
Медь и алюминий. Стружка цветных металлов налипает на зубья, и полотно начинает скользить вместо того, чтобы резать. Помогает смазка: каплю масла или специальную смазку для резки нанесите на полотно, а впадины периодически чистите щёткой. Для алюминия держите отдельный напильник и отдельную щётку: ВСН 164-82 не рекомендует обрабатывать одними напильниками и щётками шины из разных материалов, чтобы опилки одного металла не попадали на контакты другого.
Шинорез и гидравлический резак
Это ответ на те же шум, пыль и заусенцы, но для сплошной шины. Нож срезает шину за один ход: без стружки, без искр и почти без нагрева. Ручные модели рассчитаны на небольшие сечения, гидравлические — на толстые; допустимые размеры шины смотрите в паспорте резака. Торец получается ровным, но с небольшим завалом кромки с одной стороны, поэтому лёгкая фаска напильником всё равно нужна.
Резак для DIN-рейки
Если реек много, удобнее рычажный резак с фигурной матрицей под профиль 35×7,5 или 35×15. Рейка отрезается одним нажатием: профиль не сминается, стружки и искр нет, длина задаётся упором.
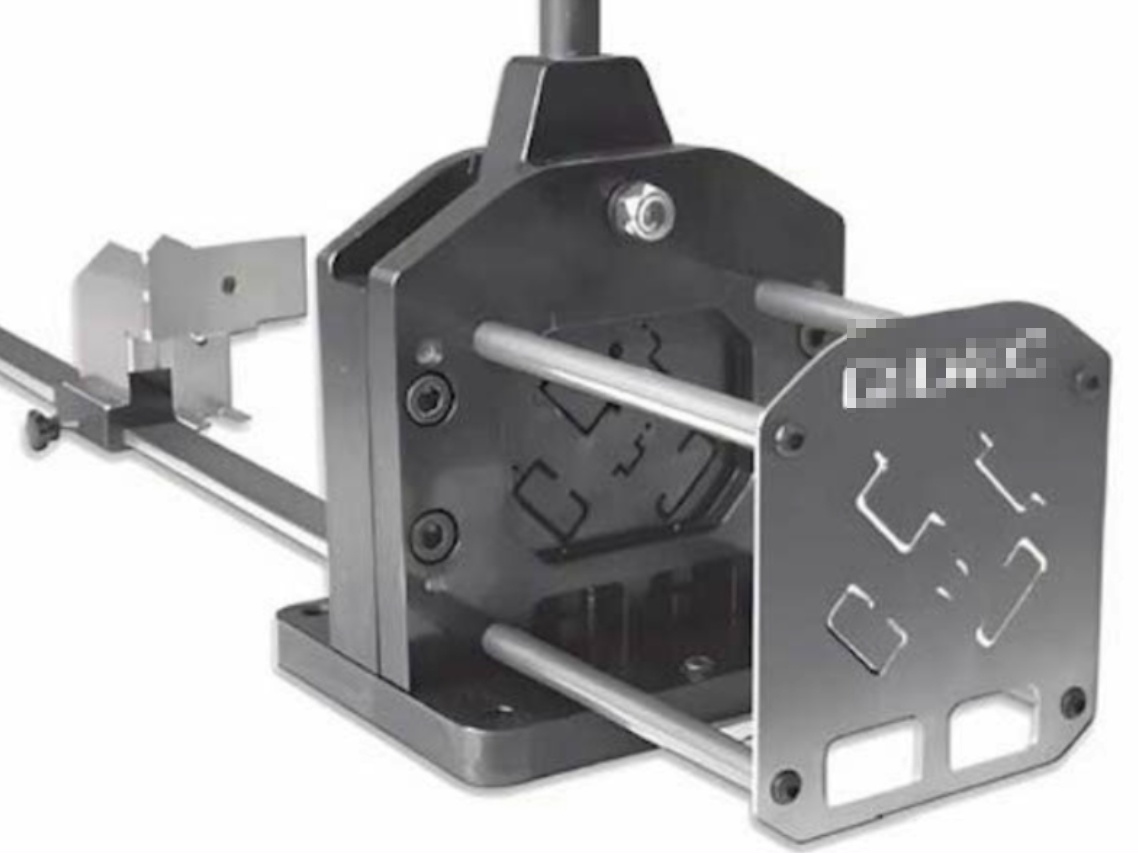
Учтите: по ГОСТ IEC 60715 защитное покрытие рейки должно быть не тоньше 6 мкм, но торцы в местах вырубки из этого требования исключены. В сухом щите это допустимо. Для сырых помещений торец стоит закрасить цинкосодержащей краской.
Болгарка (УШМ): быстро, но с оговорками
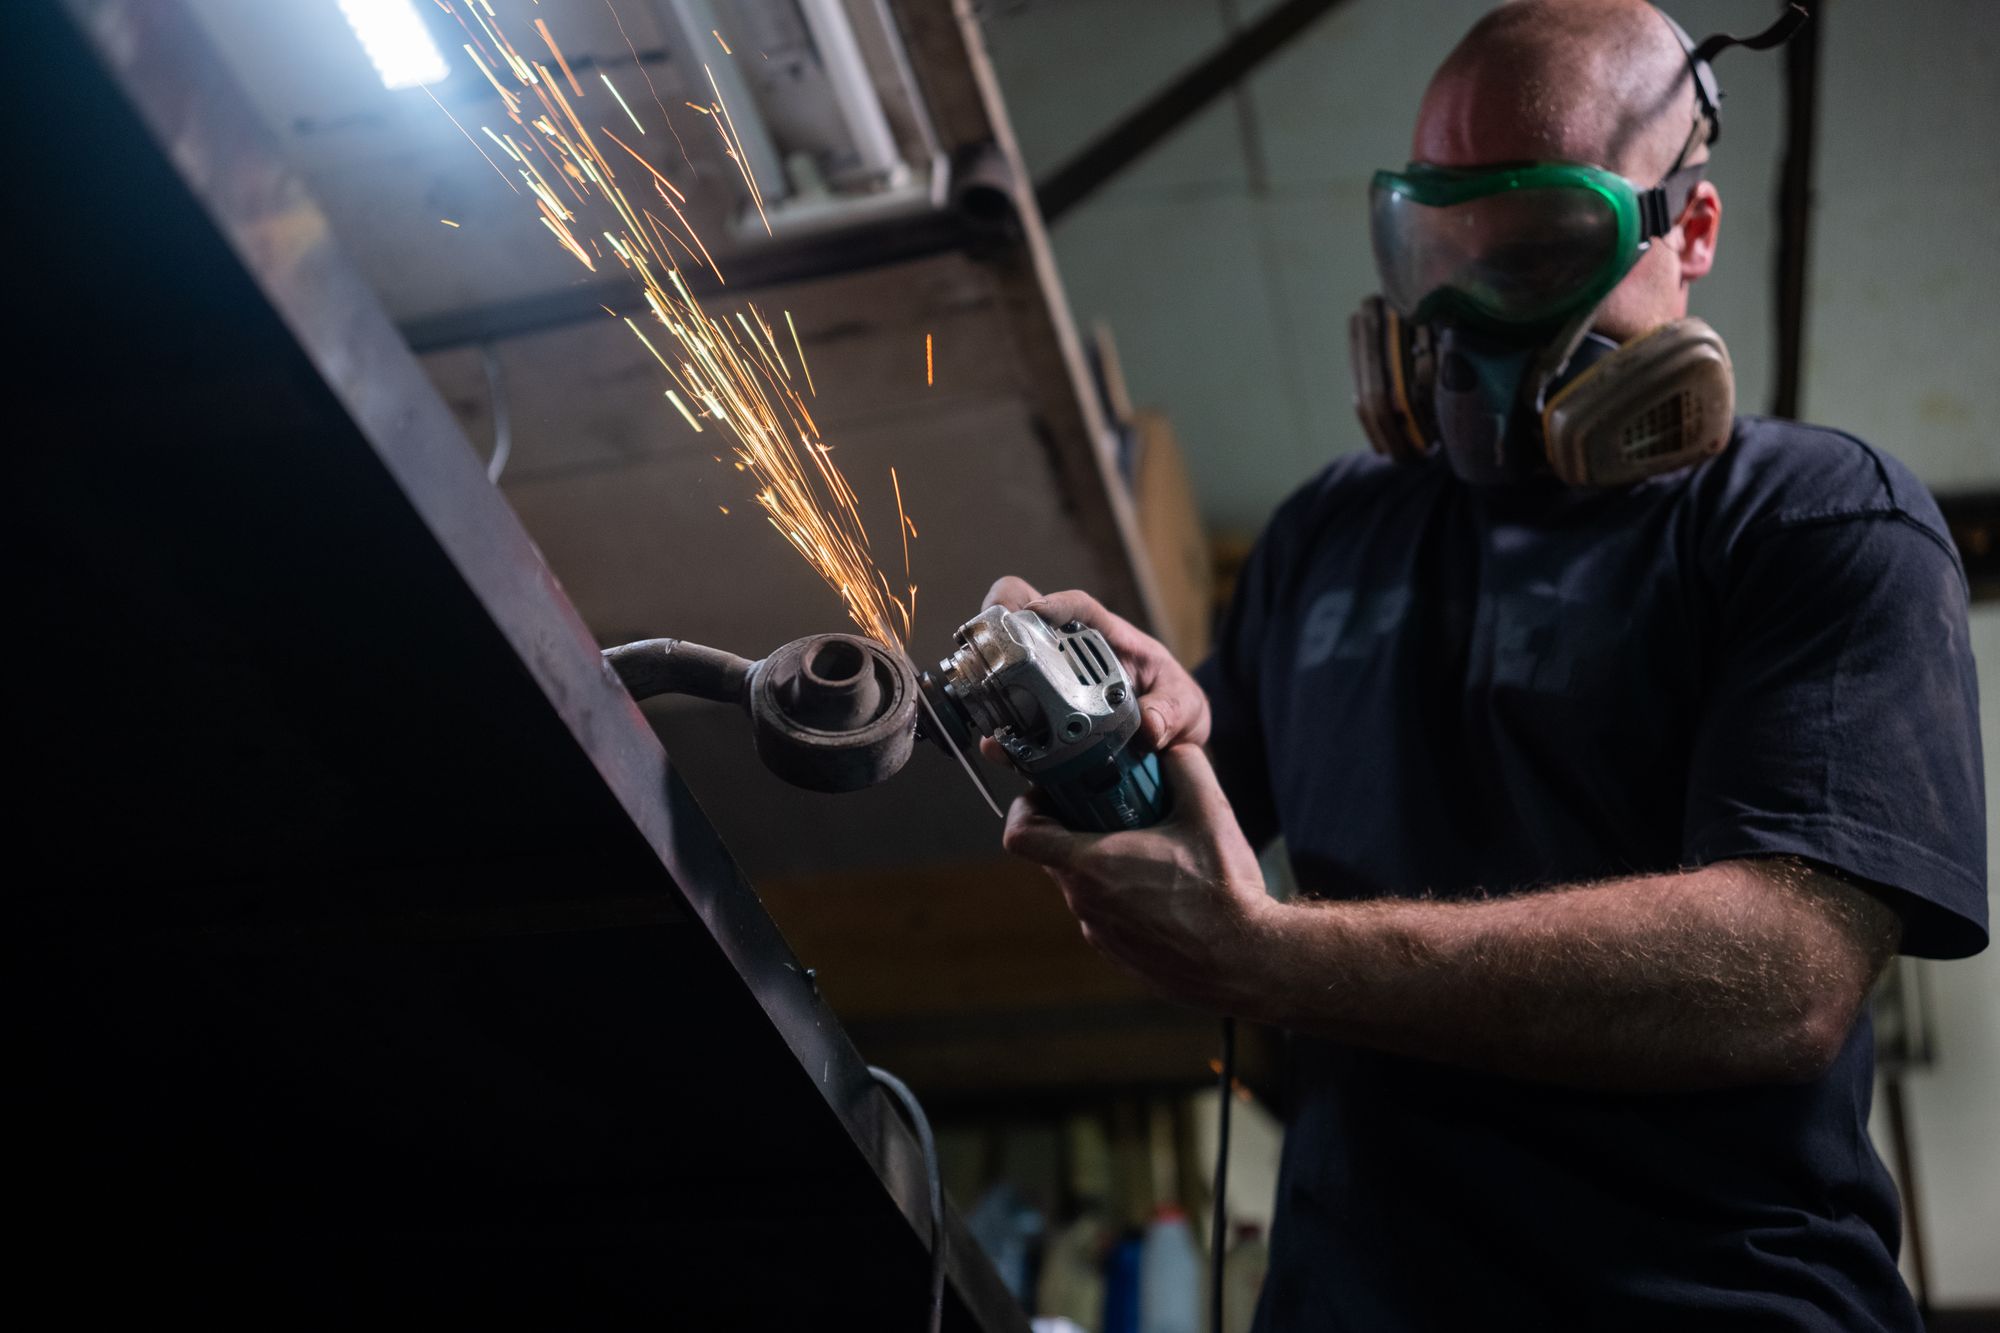
Рис. 1. Работа с УШМ: защитные очки и средства защиты дыхания обязательны, искры летят далеко. Фото: Anastasia Shuraeva / Pexels (https://www.pexels.com/photo/8470689/)
· Техника безопасности. Работайте только с защитным кожухом. По Правилам по охране труда при работе с инструментом (приказ Минтруда № 835н) рабочая скорость круга для ручных машин — не выше 80 м/с, а средства защиты глаз и лица обязательны. Допустимая частота на круге должна быть не ниже оборотов машины. Деталь зажимайте в тисках, держите машину двумя руками, в линии вращения круга не стойте.
· Заусенцы и нагрев. Абразив оставляет грат и сильно греет медь. Кроме того, ВСН 164-82 не допускает зачистку алюминиевых шин шлифовальными кругами: крупинки абразива вкрапливаются в контактную поверхность.
· Пожароопасность в щитовой. Резка механизированным инструментом с образованием искр по Правилам противопожарного режима (ПП РФ № 1479, п. 372) относится к огневым работам. На временных местах (кроме стройплощадок и частных домовладений) на неё оформляется наряд-допуск. Место работ очищают от горючего в радиусе не менее 5 м при работе на уровне пола (п. 356, приложение № 5), а горючую изоляцию и отделку закрывают негорючими экранами (п. 357). Металлическая пыль в щите проводит ток, поэтому над открытым щитом, тем более под напряжением, не режьте: заготовку несите на верстак.
Ленточная пила: серийная резка в мастерской
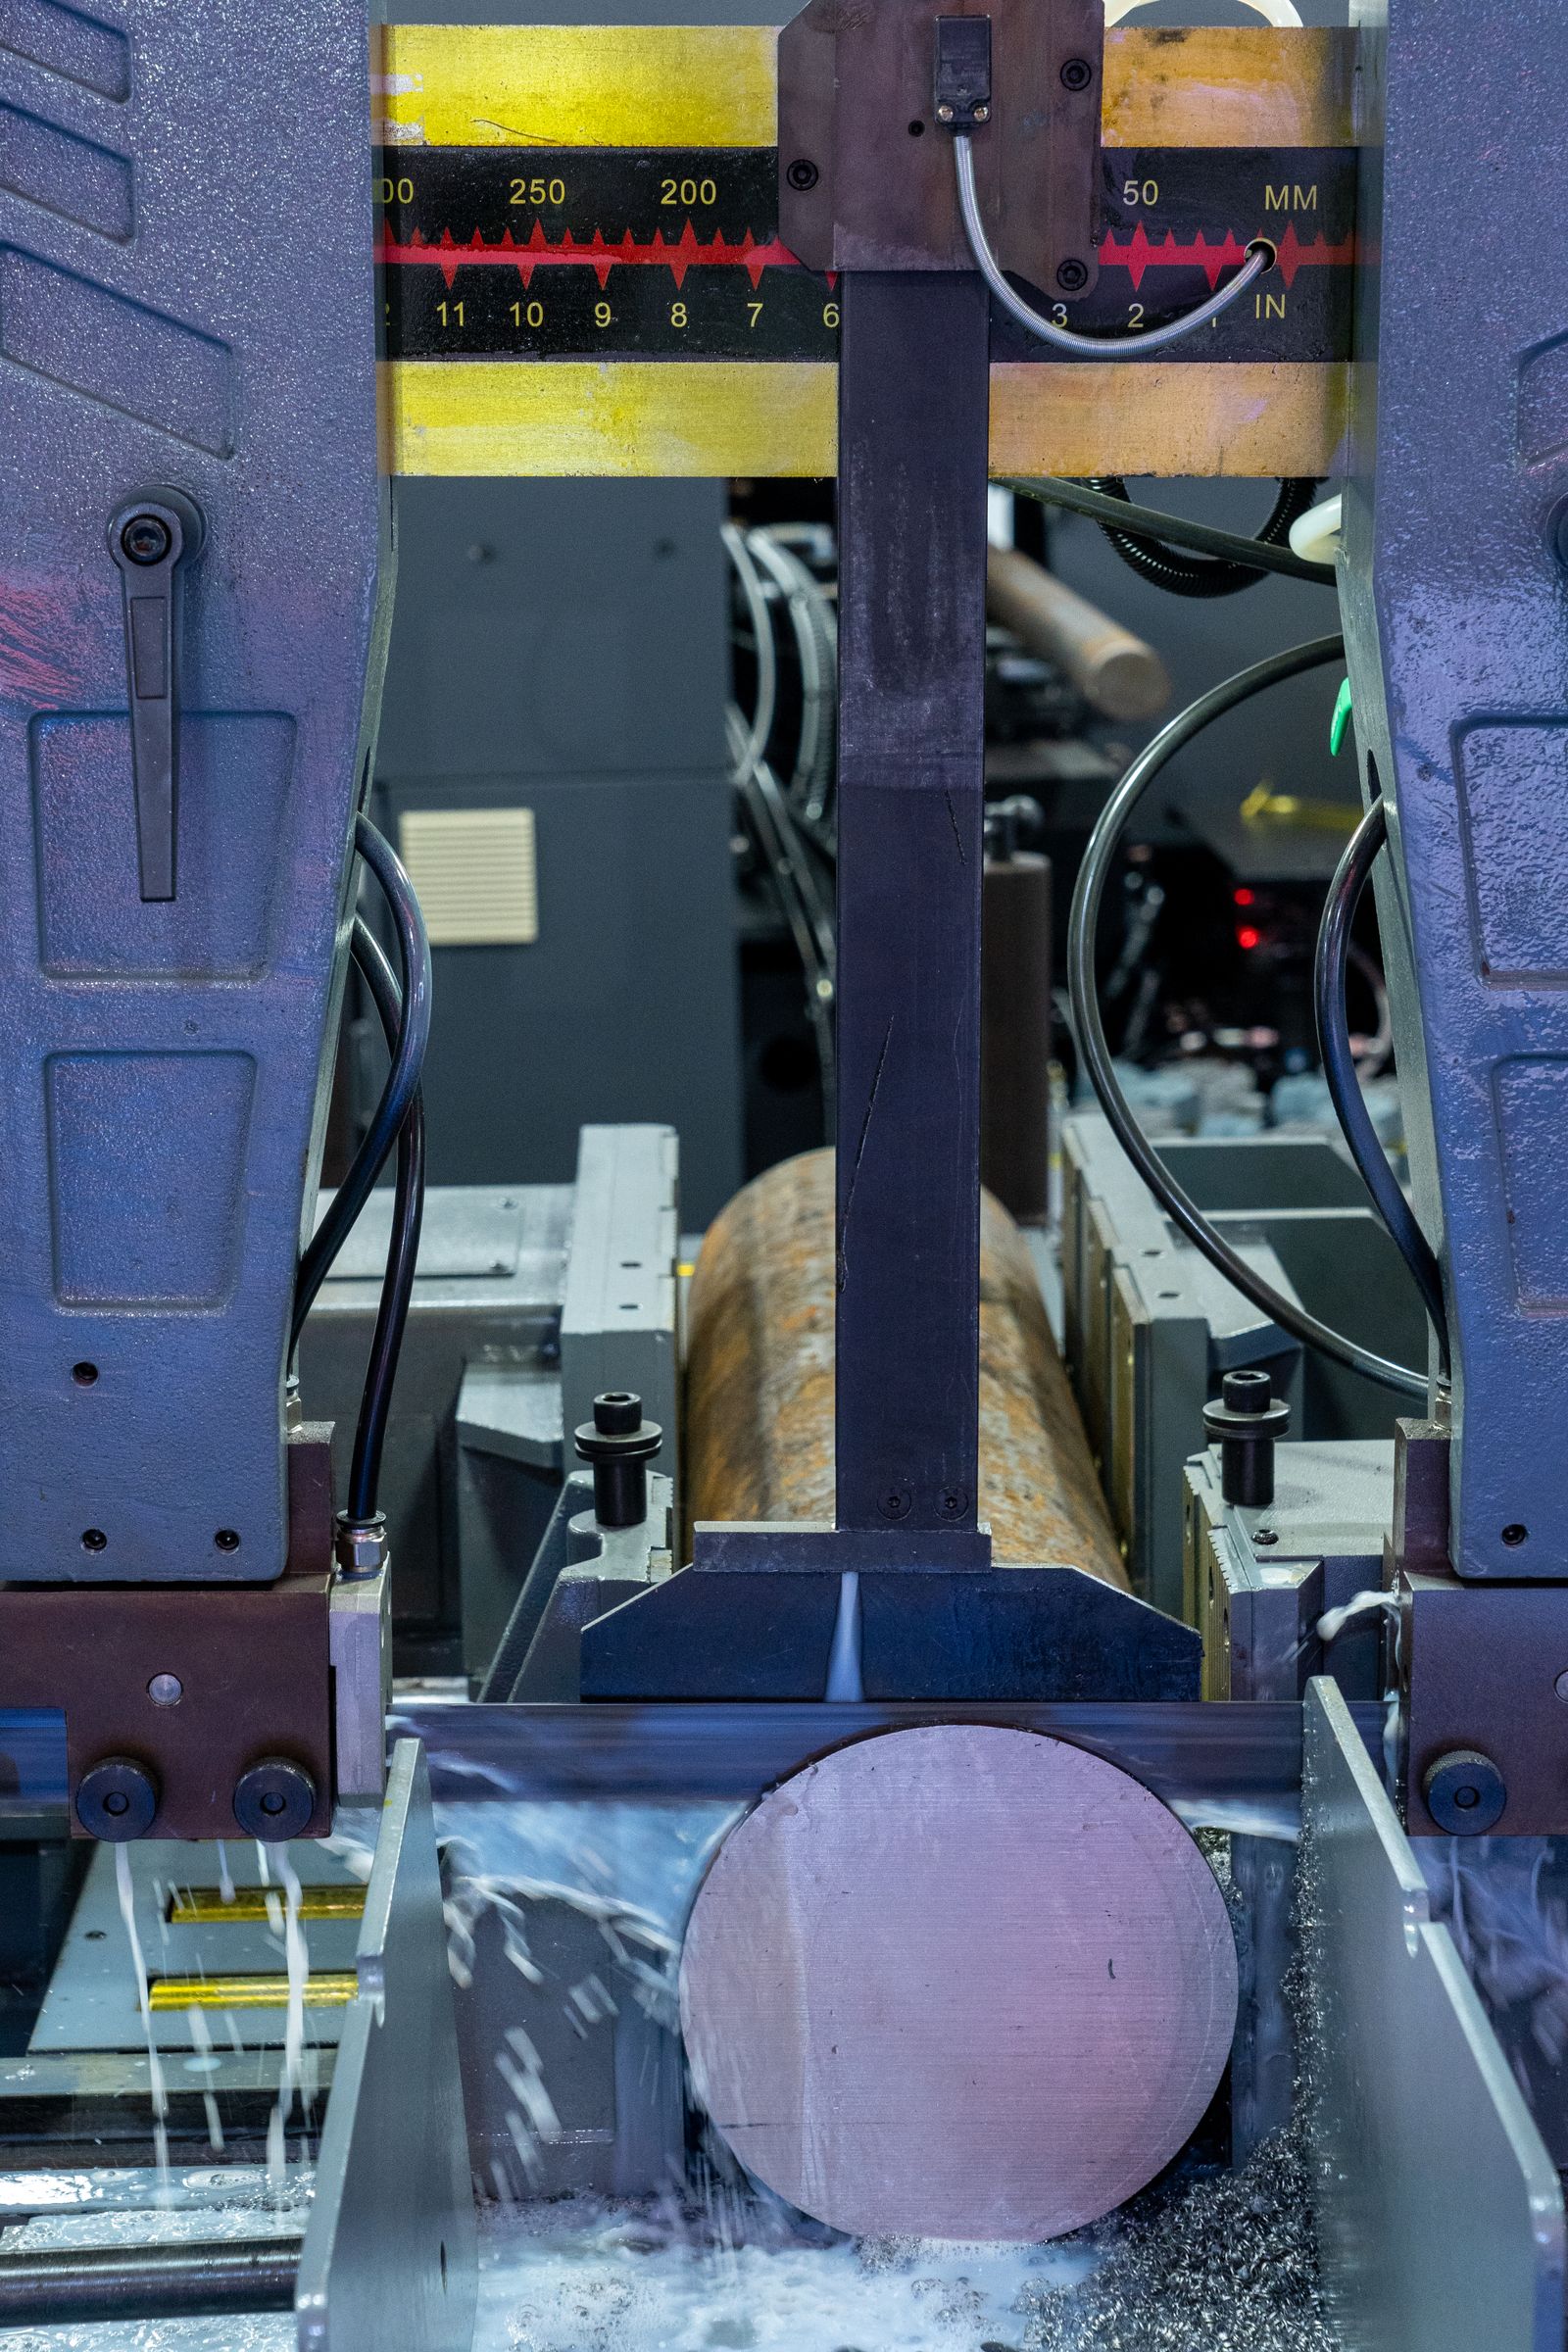
Рис. 2. Ленточная пила режет пруток с подачей СОЖ: поток жидкости охлаждает зону реза и выносит стружку. Фото: Peter Xie / Pexels (https://www.pexels.com/photo/36522039/)
Когда нужны десятки одинаковых отрезков рейки или шины, выгоднее ленточнопильный станок. Он даёт ровный перпендикулярный торец и минимальный заусенец, работает без искр, а длину задаёт упор.
Правила выбора шага здесь такие:
· Шаг выбирают по рабочей толщине стенки, а не по габариту заготовки. Для тонкостенного профиля нужен мелкий шаг, для сплошного сечения — крупный.
· Мягким цветным металлам нужна большая впадина. На алюминии и бронзе крупный шаг не даёт стружке спрессовываться во впадинах. Для сплошных заготовок из мягких материалов производители советуют брать полотно на две ступени крупнее, чем для стали того же сечения.
· Для пакета шаг берут КРУПНЕЕ, а не мельче. Подберите шаг, как для одной заготовки, и возьмите на ступень крупнее. Для пакета профилей шаг подбирают по толщине стенки одного профиля, а ширину пакета принимают за габарит. Пакет стягивайте плотно, чтобы заготовки не вибрировали и не проворачивались.
· СОЖ смазывает, охлаждает и выносит стружку из реза. Подавайте её с небольшим давлением, но большим расходом.
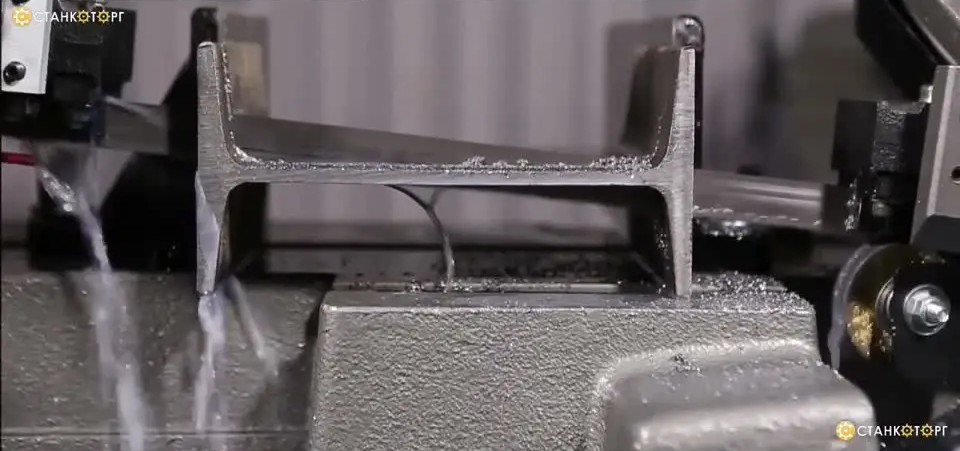
Работа лентопильного станка. Фото: ООО «Станкоторг»
Торцовка с диском по цветному металлу
Для алюминиевого профиля и медной шины удобна торцовочная пила с твердосплавным диском для цветных металлов. У таких дисков отрицательный передний угол (обычно –5°) и трапециевидно-плоская заточка зубьев. Отрицательный угол не даёт зубу затягивать заготовку, а впадине — забиваться. Заготовку прижимайте струбциной, зону реза смазывайте. Предельные обороты на диске должны быть не ниже оборотов пилы. Сталь — DIN-рейку и лоток — таким диском не режут.
Кабельный лоток
Главная беда тонкого перфорированного лотка — смятие, поэтому подложите под место реза опору. Сначала прорежьте борта, затем дно. Ножовкой работайте полотном 32 TPI, борта можно отрезать ножницами по металлу. Болгарка режет лоток быстро, но с искрами и рваной кромкой. После любого способа кромку обязательно запилите: острый заусенец режет оболочку кабеля при протяжке. Голый торец без цинка подкрасьте.
Заусенцы и лужёные шины
После резки снимите грат напильником или зенковкой и сделайте лёгкую фаску по всем кромкам. Для меди и для алюминия держите отдельный инструмент. Стружку и опилки уберите из щита пылесосом, а не продувкой: сжатый воздух загоняет их в клеммы.
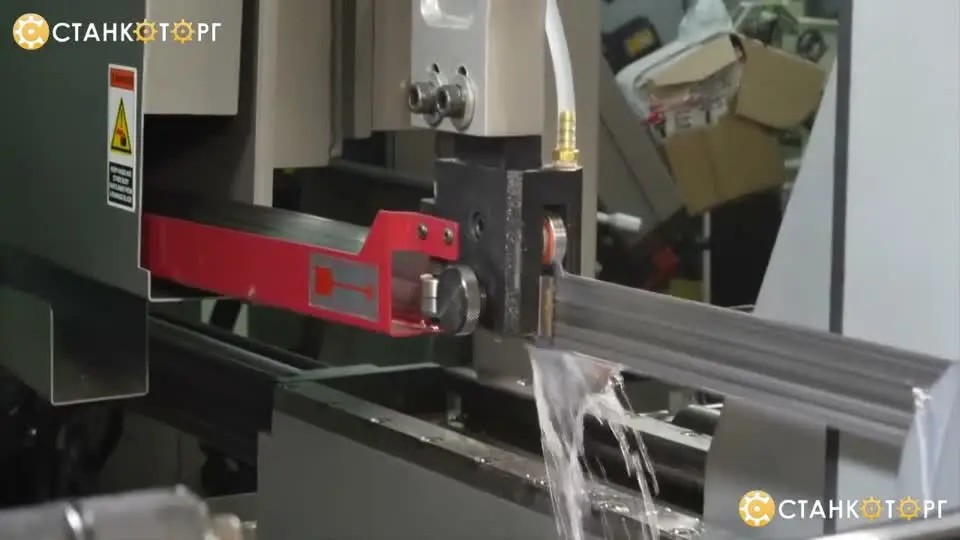
Работа лентопильного станка. Фото: ООО «Станкоторг»
С лужёной шиной правило одно: не сдирайте олово с контактных поверхностей. ВСН 164-82 предписывает поверхности с металлическими покрытиями при загрязнении промывать органическим растворителем, а лужёные желобки — не зачищать наждачной бумагой и покрывать нейтральной смазкой. При резке олово остаётся только на гранях, торец получается медным. Поэтому планируйте рез так, чтобы торец не был контактной площадкой. Если контакт нужен именно в этом месте, отрезок лудят заново: в монтажных условиях ВСН допускает лужение натиранием или окунанием.
Что и чем резать
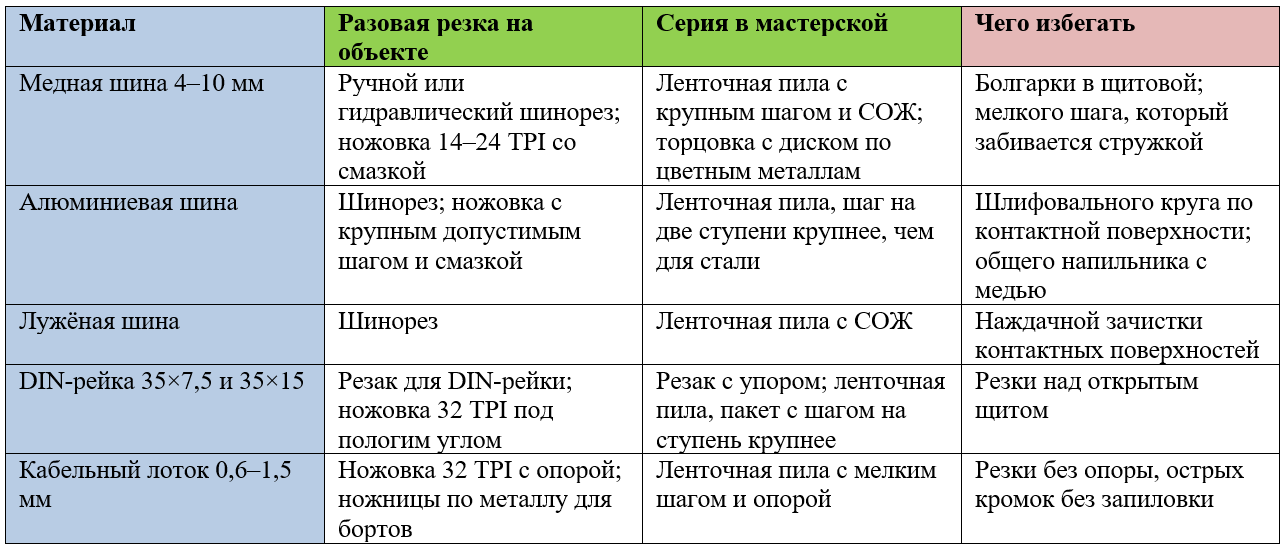
Таблица — что чем правильно резать
Если в вашей мастерской дело идёт к серийной резке, по ссылке разобрано, как выбрать ленточную пилу по металлу: по материалу и сечению, с отдельными пунктами про цветные металлы и тонкостенный профиль.
ООО «Станкоторг» с 2008 года поставляет ленточнопильные станки, полотна и СОЖ с доставкой по всей России и самовывозом в Москве. На сайте ведётся справочник по ленточным пилам и станкам.
Автор: Андрей Камышенко, ООО «Станкоторг»
Как устроен лентопильный станок — читайте в статье на блоге: https://samelectric.ru/promyshlennoe-2/lentopilnyj-stanok-prvomajska-peredelka-shemy.html
 (1 оценок, среднее: 5,00 из 5)
Для того чтобы оценить запись, вы должны быть зарегистрированным пользователем сайта.
 Загрузка...






Отправляя комментарий, Вы соглашаетесь с Правилами комментирования и разрешаете сбор и обработку персональных данных (имя + эл.почта). Политика конфиденциальности.